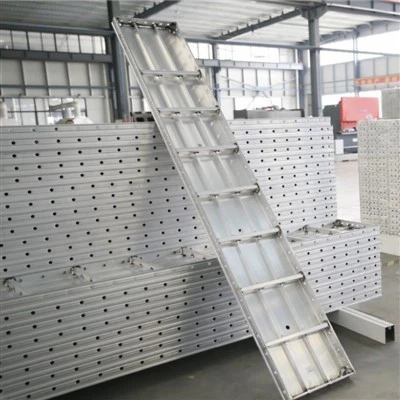
鋼製型枠の製造は、設計コンセプトを再利用可能で頑丈なコンポーネントに変換するプロセスです。このプロセスは相互に関連しており、信頼性の高い材料特性が必要であり、成形精度と構造強度の一体性が強調されます。全工程は大きく分けて、素材検査、打ち抜き、成形・プレス、溶接・組立、表面処理、完成品検査となります。各ステップは、最終製品の品質の基礎を築きます。
生産は原材料の厳格な管理から始まります。選択された鋼板は強度と厚さの設計要件を満たしている必要があり、表面に亀裂、錆、剥離などの欠陥がないか検査する必要があります。合格したプレートのみが次の工程に進むことができます。型枠モデルと仕様に基づいて、技術者はレイアウト図に従って合理的にプレートを切断し、無駄を削減します。 CNC 切断装置またはプラズマ切断装置は、プレートを事前に設定された寸法に切断するために使用されます。その後の成形の良好な開始点を提供するには、きれいな切断と正確な寸法が必要です。
ブランキング後、成形段階が始まります。プレスと金型を使用して鋼板をプレスして成形し、必要な凹凸やエッジの曲げを形成します。このステップでは、型枠の形状と耐荷重フレームワークを決定します。{2}補強リブまたは特殊な曲面を備えたパネルの場合、一貫した曲率と角度を確保するために複数の位置決めスタンピングが必要です。過度の変形が材料特性に影響を与えたり、スプリングバックの偏差を引き起こしたりしないように、成形プロセス中に圧力と温度を制御する必要があります。
次は溶接と組み立てです。形成されたパネルは、設計ノードに従って鉄骨フレームおよび補強リブとともに配置され、CO2 ガスシールド溶接または電気アーク溶接を使用して接続されます。溶接では、スラグの混入や気孔のない完全な溶接を保証する必要があり、局所的な変形が全体の平坦性に影響を与えるのを防ぐために、必要な応力除去処理が溶接後に実行されます。-重要な耐荷重部品の溶接品質は特に重要であり、多くの場合、非破壊検査や抜き打ちチェックによって保証されます。-
溶接後は表面処理が始まります。機械的な錆除去またはサンドブラストを行って酸化スケールや溶接スラグを除去し、その後防錆プライマーを塗布します。-一部の製品は、湿気の多い環境や腐食性の環境での耐用年数を延ばすために、耐摩耗性または耐腐食性のトップコートでコーティングされています。{{3}施工中のコンクリート表面の剥離や汚染を防ぐため、表面塗膜は均一で密着力が強い必要があります。
最後のステップは、完成品の検査と番号付けです。検査には、寸法、平坦度、溶接品質、コーティングの完全性のチェックが含まれます。認定された製品は仕様とプロジェクト要件に従って番号が付けられ、迅速な輸送と現場での組み立てのために倉庫に保管されます。-一部のメーカーは、コンクリートの側圧下での型枠の安定性を検証するために模擬荷重試験も実施しています。
この標準化されたプロセスにより、鋼製型枠の素材から完成品まで品質を管理できるため、施工中の高精度と耐久性を維持することができ、コンクリート構造物の形成をしっかりとサポートします。