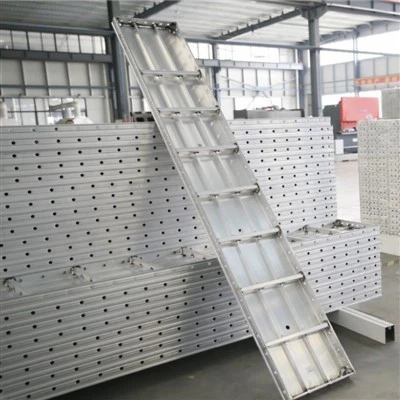
鋼製型枠の成形プロセスは、生の鋼板を建築要件を満たす高精度の型に変えるプロセスです。{0}材料の準備、加工と成形、接続と組み立て、表面処理が含まれます。このプロセスは、型枠の寸法安定性、構造強度、耐用年数を決定し、コンクリートの平坦性と外観品質に直接影響します。
プロセスは材料の検査と切断から始まります。選択した鋼板は、機械的特性が基準を満たしていることを確認するために、まずグレードと厚さを検証する必要があります。次に、表面の品質をチェックし、明らかな傷やひどい腐食のある部分を除去します。設計寸法に基づき、CNCプラズマ切断機または火炎切断機を使用して精密切断を行います。切断面は平らで、熱影響部の大きな変形がなく、その後の成形のための良好な基礎となる必要があります。-複雑な曲線や不規則な形状の部品の場合、レーザー切断を使用して輪郭の精度を向上させることができます。
成形段階では主に、冷間曲げまたは熱間プレスによって、あらかじめ設定された幾何学的形状を実現します。冷間曲げは、ほとんどの平らで直線的なエッジのコンポーネントに適しています。-曲げ加工機で一定の角度で材料を徐々にプレスすることで、材料本来の強度を維持し、熱による性能変化を防ぎます。曲率が大きい領域や高い応力要件がある領域には、ホットプレス プロセスが使用されます。-鋼板を適当な温度に加熱して金型にプレスし、冷却することで安定した曲面形状が得られます。このプロセスでは、過度のスプリングバックや亀裂を防ぐために、温度と圧力の曲線を注意深く制御する必要があります。
補強プレートとフレームの溶接は、剛性を高めるための重要なステップです。内リブ、外枠、パネルをデザインに合わせて位置決めし、連続溶接と断続溶接を組み合わせて固定します。変形を最小限に抑えるために溶接順序に注意が払われます。低水素溶接棒は通常、重要な荷重がかかる領域で使用されます。-母材は溶接の脆性と亀裂のリスクを軽減するために予熱されます。溶接後、溶接部は目視検査を受け、必要に応じて超音波または磁粉検査が追加され、内部欠陥がないことを確認します。
接続と組み立てにおいては、精度と互換性が重視されています。各ユニットは、ジョイントの隙間や穴の位置のずれを修正するために専用のプラットフォーム上で試作され、-現場での設置がスムーズに行われます。ピン、ボルト、クランプは、組み立てミスによる注入中のグラウトの漏れや位置ずれを防ぐために、柔軟な動きと信頼性の高い締め付けを維持する必要があります。
表面処理により、型枠に耐久性と脱型性を与えます。まず溶接ノロや油汚れを除去し、サンドブラストやショットブラストを行って錆を落とします。この後、防錆プライマーとトップコートを塗布するか、特定の条件下で溶融亜鉛メッキを施します。-剥離性を向上させるために、特殊な剥離剤をパネルに均一に塗布して安定した皮膜を形成し、コンクリートの付着を軽減します。
成形プロセス全体では、原材料の整然とした処理と厳格な品質管理が組み合わされており、鋼製型枠に高精度、高剛性、優れた耐候性が与えられ、建設中に一貫して信頼性の高い成形保証が提供されます。